细纱牵伸加捻成纱,筑牢坯布品质根基
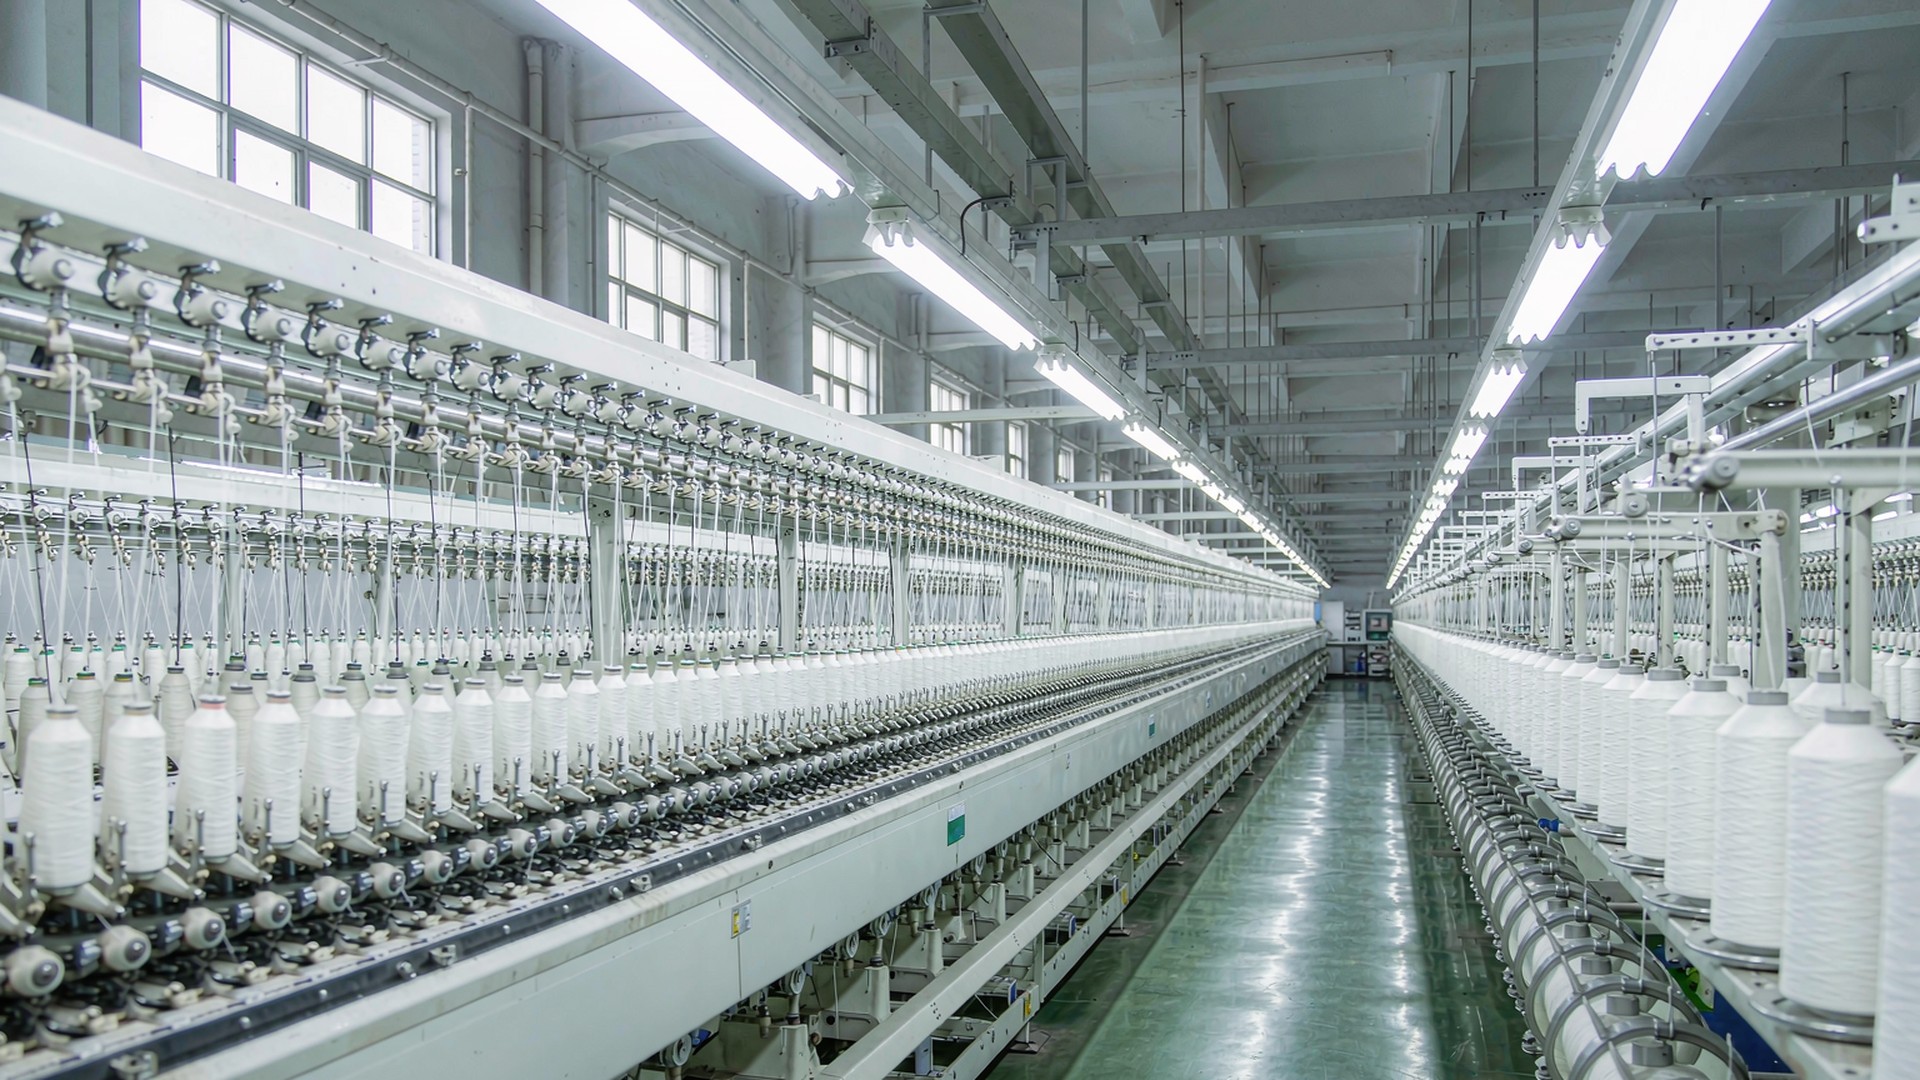
细纱是整条纺纱生产线的核心工序,也是决定纱线最终品质的关键关口。前道工序产出的粗纱,只完成了纤维的初步收拢与定型;真正让松散纤维变成可织、可用纱线的,是细纱机上的牵伸与加捻。纱线的强力、条干、毛羽这几项核心指标,绝大部分在这一道工序定型,之后再难有实质改善。恒基纺织把细纱工序视为纺纱环节的心脏,工艺参数、设备状态与现场管理,全部围绕成纱质量展开。
在恒基纺织的细纱车间,粗纱管整齐悬挂在机架上方,纱条经导纱器平稳喂入牵伸区。粗纱在这里再次经过多级精密牵伸,逐级拉细:后区先做预牵伸,理顺纤维走向;中区控制纤维运动,抑制短纤维游离;前区完成最终抽长,须条由粗变细,纤维排列趋于平行顺直。牵伸倍数、罗拉隔距、加压大小全部按工艺标准设定,任何一处偏差,都会在成纱上直接反映为粗细不匀。摇架加压、皮辊与皮圈的表面状态、罗拉运转的平稳度,班组每班巡检记录,一旦发现偏磨、缠绕便立即停机处理,把隐患留在成纱之前。
拉细后的须条进入加捻区,锭子高速旋转,钢丝圈沿着钢领飞速回转,把捻度持续不断地加进纱条。松散的纤维在高速回旋中互相扭合、彼此锁定,从蓬松须条变成紧实、均匀、具备拉力的成品细纱,再逐层卷绕到纱管上,形成规格统一的管纱。捻度决定纱线的强力与手感,卷绕的松紧则影响后道退绕是否顺畅,两者都必须精确控制。锭速与钢领、钢丝圈的匹配,同样直接决定断头率的高低。
细纱工序的关键,在于一个稳字。恒基纺织对捻度、张力、车速实行严格的工艺标准管控:捻度按品种设定、逐台校验,保证成纱强力达标;张力实时监控、及时微调,避免断头与松纱;车速依据设备状态与原料特性匹配,兼顾产量与质量。车间同步严控温湿度,减少静电与飞花对条干的干扰。通过这一整套管控,纱线的强力、条干、毛羽三项核心指标保持稳定。落纱与接头同样纳入考核,接头处的粗细与捻度接续平顺,避免成为布面疵点的来源。
细纱的质量,直接决定坯布的质量。强力不足,织造时断经断纬增多,效率随之下降;条干不匀,布面容易出现阴影与横档;毛羽过长,则易起球、染色不匀。可以说,优质坯布的根基,就奠定在细纱这一道工序上。恒基纺织坚持从源头把控,把每一项指标做到稳定可控,为后道织造提供可靠保障。
扎根常州、深耕纺织实业,恒基纺织持续推进纺纱工序的规范化与精细化管理。从前道清梳、并条、粗纱,到细纱成纱,每一环都不放松标准。以稳定的纱线品质,支撑稳定的坯布品质,这是恒基对客户的承诺,也是企业长期立足的根本。